スリッターの構造と仕組み|巻出・パスライン・巻取の3要素を解説
2026.10.02
スリット加工の品質は、機械そのものの構造と、各部の張力バランスに大きく左右されます。「巻きズレが出ている」「端面がきれいに揃わない」といったトラブルの原因を探るとき、機械のどの部分で何が起きているかを構造レベルで理解しておくと、原因の切り分けや外注先とのコミュニケーションがぐっとスムーズになります。この記事では、スリッター(スリット加工機)を「巻出・パスライン・巻取」の3要素に分けて構造と役割を整理し、全体を貫くテンション管理の仕組みまで解説します。
スリッターとは何をする機械か
スリッターとは、ロール状に巻かれた広幅の原反を、長さ方向に沿って複数の細幅ロールへ連続的に切り分ける機械です。加工の全体像や刃の種類、代表的な品質トラブルの整理は「スリット加工とは?仕組み・種類・材料・品質まで徹底解説」で扱っていますので、あわせてご覧ください。
購買や技術のご担当者にとって、機械そのものの構造まで踏み込んで理解する意義は、大きく2つあります。ひとつは、トラブルが発生した際に「どの部分の問題か」を切り分けやすくなること。もうひとつは、加工先へ仕様を伝える際、「原反の巻き径」「コアの内径」「巻長の上限」など、機械の物理的制約に紐づく条件を的確に伝えられるようになることです。
スリッターの基本構成:巻出・パスライン・巻取の3要素
スリッターは、機能で見ると次の3つの要素から成り立っています。
- ・巻出部(アンワインダー) : 広幅の原反ロールを保持し、一定の張力で送り出す
- ・パスライン(切断部) : ガイドロールで材料を導き、刃で指定の幅に切断する
- ・巻取部(ワインダー) : 切り分けられた各条を、それぞれのコアに巻き取る
材料は巻出 → パスライン → 巻取の順に一方向に流れます。この間、材料に無理な負荷をかけずに、走行を安定させ、切断品質と巻き上がり品質を両立させることが、スリッターに求められる基本性能です。

巻出部(アンワインダー)の構造と役割
原反の保持機構
巻出部では、広幅の原反ロールを回転可能な軸(シャフト)に固定します。軸の固定方式には、エア圧でコアを内側から拡張して固定するエアシャフトや、機械的にコアをつかむ機械式チャックなどがあります。原反のコア径やロール重量、頻繁なロール交換の有無に応じて、方式が選ばれます。
ブレーキ・トルク制御と繰り出し張力
原反は「ただ回して送り出す」のではなく、後段のパスラインで適切な張力を保てるよう、繰り出し側にブレーキやトルク制御をかけながら送り出すのが基本です。巻径は加工が進むにつれて小さくなっていくため、同じ張力を保つには制御を巻径に合わせて調整する必要があります。
エッジ位置制御(EPC)
原反そのものが完全にまっすぐ巻かれていることは稀で、多少のズレを含んでいます。そのままパスラインへ送ると、刃の位置と材料の位置がずれ、幅の狂いや蛇行の原因になります。これを補正するために、原反の端(エッジ)をセンサーで検出し、巻出部を横方向に微動させて位置を合わせるエッジ位置制御(EPC:Edge Position Control)が用いられます。
パスライン(切断部)の構造と役割
駆動ロール・ガイドロール
巻出部から送り出された材料は、複数のロールを経由して切断部へ搬送されます。駆動ロールは材料を安定して送り出すための搬送力を与える役割を担い、ガイドロールは材料の走行方向を制御しながら、しわや蛇行を防いで切断部へ正確に導く役割を担います。
これらのロールは、材料の走行安定性や張力の均一化、スリット品質の維持に大きく影響します。そのため、ロールの真円度、表面状態、平行度などの管理が重要であり、定期的な点検やメンテナンスが欠かせません。
切断機構と刃の配置
パスラインの中核が切断部です。上刃と下刃、または受けロールと刃の組み合わせによって、材料が指定の幅に切り分けられます。刃の配置は、狙う幅と条数(列数)に応じて設定されます。切断方式(シェアカット・スコアカット・レザーなど)の違いと、材料・要求品質に応じた使い分けは「スリット刃の種類と使い分け」(記事制作中)で詳しく解説します。
除電・除塵など走行安定を支える要素
特にフィルム材料では、搬送中の摩擦で静電気が発生し、異物付着や巻きズレの原因となります。これを抑えるために、除電バー(イオナイザー)や除塵装置がパスライン上に組み込まれるケースがあります。切断そのものだけでなく、切断前後の走行環境を整える要素も、スリッターの一部として理解しておくと実務に役立ちます。
巻取部(ワインダー)の構造と役割
巻軸と押さえ機構
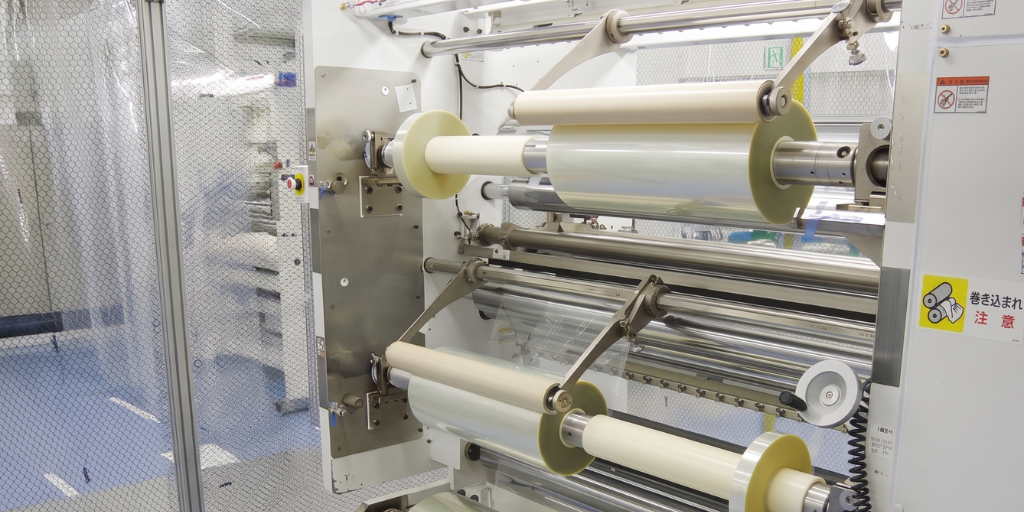
切り分けられた各条は、巻取部のコアにそれぞれ巻き取られます。巻軸には巻出部と同様のエアシャフト等が用いられ、条ごとにコアが並ぶ形になります。巻き上がりの品質を保つため、材料をコアに押し付ける押さえロールを備える構成もあります。押さえの有無や強さは、材料の性質と目的とする巻硬さに応じて設計されます。
巻き上がり品質を決める要素
巻取部では、巻き始めから巻き終わりまで巻硬さを一定に近づけることが品質上の要となります。巻硬さが不均一だと、巻きズレやブロッキング(層同士の貼り付き)、変形などのトラブルにつながります。レコード巻きを中心とした巻き取り方式や、コア径・巻長の選定については「巻き取り方式の基礎とコア選定」(記事作成中)で詳しく取り上げます。
なお、トラバース巻き(材料を幅方向に往復させながら綾状に巻く方式)が必要な場合は、当社では協力会社との連携によるワンストップ対応で承っています。
スリッター全体を貫くテンション管理の仕組み

3要素それぞれの構造を押さえたうえで、機械全体を貫く共通の考え方がテンション(張力)管理です。巻出・パスライン・巻取のそれぞれで独立に張力を制御し、区間ごとの張力バランスをとることで、材料に無理な負荷をかけずに走行を安定させます。
張力を検出する仕組みには、代表的なものとして次の2つがあります。
- ・ダンサーロール : ばねやシリンダーで支えられた可動ロールが材料の張力変動を吸収し、その位置変化から張力を検出・制御する方式
- ・ロードセル : ロールにかかる力を電気的に測定し、リアルタイムに張力を検出する方式
いずれの方式でも、目的は「区間ごとの張力を目標値に近づけ、変動を抑えること」です。特に薄いフィルムや極薄の金属箔では、わずかな張力の変動が蛇行やシワ、切断品質のばらつきに直結するため、材料特性に応じた張力設計が重要になります。
河村産業のスリッター運用
当社は三重県四日市市、岐阜県大垣市、千葉県君津市の3拠点で、ポリイミド・PETなどの機能性フィルム、銅箔・アルミ箔・SUS箔などの金属箔、アラミド紙などの絶縁紙まで、多品種の材料を扱っています。材料ごとに適切な繰り出し・巻き取り張力、パスライン構成、刃のセッティングが異なるため、材料特性と後工程のご用途を踏まえた条件設定を行っています。
また、原反の受け入れから加工・巻き取り・検査まで、一貫した管理体制のもとで加工品質の安定化に取り組んでいます。トラバース巻きなど、自社設備で完結しない工程についても、協力会社との連携により対応可能です。「この材料は加工できるか」「この巻径・巻長でお願いしたい」といったご相談は、材料・条件によって可否が変わりますので、まずは仕様をお知らせいただければ個別にご提案します。
まとめ
スリッターは、巻出・パスライン・巻取という3つの要素と、それらを貫くテンション管理という考え方で成り立っています。各部の構造と役割を押さえておくと、加工トラブルの原因の切り分けや、外注先への仕様伝達がスムーズになります。
・スリット加工の基礎・全体像を知りたい方:スリット加工とは?仕組み・種類・材料・品質まで徹底解説
・当社のスリット加工技術を知りたい方:スリット加工
・対応材料・加工仕様を確認したい方:スリット加工品
具体的な材料・仕様が決まっている場合は、お問い合わせよりお気軽にご相談ください。材料・条件に応じて、最適な加工方法をご提案します。